Notícias

Como um flange plano consegue uma vedação confiável com parafusos?

2026-09-17 13:30:08

Em uma planta petroquímica, uma conexão de flange plana aparafusada deve conter fluido de processo a pressões superiores a 100 bar e temperaturas superiores a 400°C. A vedação não é criada por um único componente, mas por um sistema: as faces do flange, a gaxeta e os parafusos. Quando os parafusos são apertados, geram uma força de aperto que comprime a junta entre as faces do flange. A junta, por sua vez, deforma e preenche as irregularidades microscópicas nas superfícies do flange, criando uma barreira que evita vazamentos. Isto parece bastante simples. No entanto, os vazamentos nos flanges são uma das causas mais comuns de acidentes industriais e perdas de produção. A razão é que obter uma vedação confiável requer um equilíbrio preciso entre a carga do parafuso, a compressão da junta e a rigidez do flange – um equilíbrio que é facilmente perturbado pela instalação inadequada, torque incorreto do parafuso ou má qualidade da face do flange.


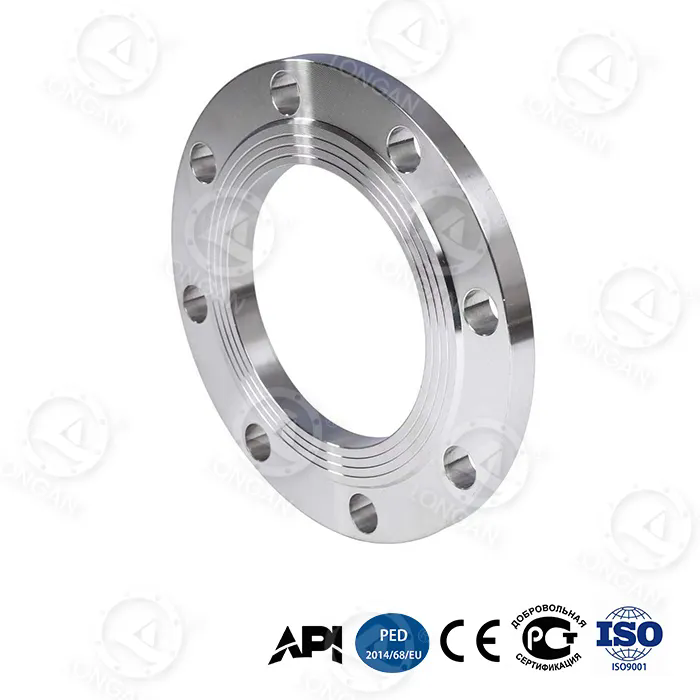
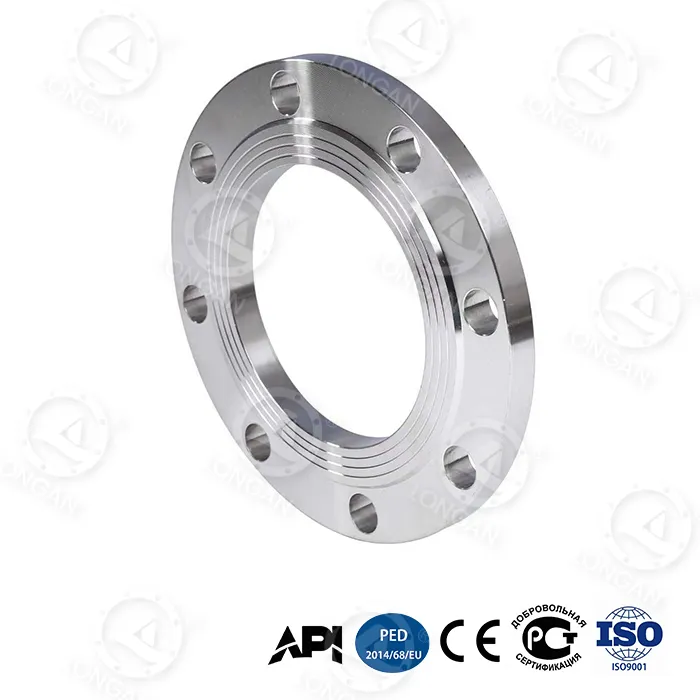
A questão de como umflange planaPara obter uma vedação confiável com parafusos, não é apenas uma questão de apertar os parafusos até que estejam bem apertados. É uma questão de engenharia. A carga do parafuso deve ser suficiente para comprimir a junta o suficiente para vedar, mas não tão alta que esmague a junta ou ceda os parafusos. As faces do flange devem ser planas e lisas o suficiente para permitir que a gaxeta se adapte, mas não tão lisas que a gaxeta não possa aderir. Os parafusos devem ser apertados em uma sequência específica para garantir uma distribuição uniforme da carga. E todo o conjunto deve ser projetado para suportar a pressão operacional, a temperatura e os ciclos térmicos sem perder sua força de vedação. Este artigo examinará cada um desses fatores em detalhes técnicos, fornecendo uma compreensão abrangente da vedação de flange plana aparafusada para engenheiros, profissionais de manutenção e especialistas em compras. NoWenzhou Longan Flange Co., Ltd., nossa fábrica fabrica flanges planos há mais de duas décadas e desenvolvemos um profundo entendimento dos fatores que determinam a confiabilidade da vedação.

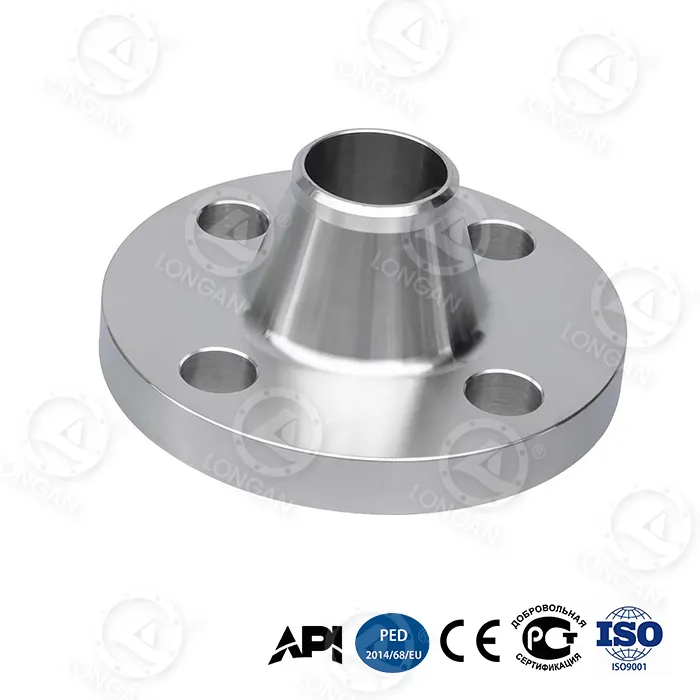
sme b16.5 flat face flange


Índice


1. O mecanismo de vedação: o que realmente acontece quando você aperta um parafuso?

Para entender como um flange plano consegue uma vedação confiável, devemos primeiro compreender a mecânica da junta aparafusada. Quando um parafuso é apertado, ele é esticado elasticamente. O parafuso atua como uma mola e a tensão no parafuso cria uma força de fixação que une as duas faces do flange. Esta força de fixação é transmitida através das faces do flange para a junta. A junta, que é feita de um material mais macio que o flange, é comprimida. À medida que é comprimido, ele flui para os vales microscópicos e arranha a face do flange, criando um caminho tortuoso que o fluido pressurizado não consegue penetrar facilmente. A vedação é obtida quando a junta é comprimida o suficiente para preencher essas irregularidades e quando a tensão de compressão residual na junta é maior que a pressão interna do fluido.

O princípio fundamental é que a junta deve ser mantida em estado de compressão durante toda a vida útil da junta. Se a tensão de compressão cair abaixo de um nível crítico, a vedação irá vazar. A tensão de compressão pode diminuir por vários motivos. A junta pode relaxar (desaparecer) com o tempo, especialmente em temperaturas elevadas. Os parafusos podem perder tensão devido ao relaxamento ou vibração. As faces do flange podem se separar devido à expansão térmica ou flexão. O projeto do flange plano deve levar em conta todos esses fatores. Um flange mais espesso e rígido resistirá à flexão e manterá uma tensão de compressão mais uniforme na junta. Um número maior de parafusos menores proporcionará uma força de fixação mais uniforme do que um número menor de parafusos maiores. E o material da junta deve ser selecionado para resistir ao relaxamento e ao ataque químico.

A tabela a seguir resume as principais forças e fatores que determinam a confiabilidade de uma vedação de flange plana aparafusada.

Fator Descrição Impacto na vedação
Tensão do parafuso O estiramento elástico do parafuso quando apertado Fornece a força de fixação que comprime a junta
Compressão da junta A deformação da junta sob carga do parafuso Preenche irregularidades da superfície e cria a vedação
Rigidez do Flange A resistência do flange à flexão sob carga do parafuso Garante compressão uniforme da junta em toda a face
Relaxamento da junta A perda de tensão de compressão ao longo do tempo Reduz a força de vedação; deve ser minimizado
Efeitos térmicos Expansão diferencial de parafusos, flanges e juntas Pode aumentar ou diminuir a carga do parafuso
Pressão Interna A força exercida pelo fluido do processo Tende a separar os flanges; deve ser contrabalançado pela carga do parafuso

Na Wenzhou Longan Flange Co., Ltd., projetamos nossos flanges planos para otimizar esses fatores. Nossos flanges são fabricados em aço de alta qualidade e usinados em dimensões precisas para garantir ajuste adequado e distribuição de carga. Também fornecemos orientação técnica sobre seleção de parafusos, seleção de juntas e procedimentos de aperto para ajudar nossos clientes a obter vedações confiáveis ​​em suas aplicações específicas.


2. Carga e torque do parafuso: os números que determinam o sucesso ou o fracasso

A carga do parafuso é a variável mais importante para obter uma vedação confiável. Se a carga do parafuso for muito baixa, a junta não será comprimida o suficiente para vedar. Se a carga do parafuso for muito alta, a junta poderá ser esmagada, os parafusos poderão ceder ou o flange poderá ser danificado. A carga alvo do parafuso é determinada pela recomendação do fabricante da junta, que especifica a tensão de compressão mínima e máxima para o material da junta. Essa tensão é então convertida em um valor de torque usando o atrito da rosca do parafuso e a geometria da junta. A relação torque-tensão é dada pela fórmula: T = K × D × F, onde T é o torque, K é o fator da porca (um coeficiente adimensional que leva em conta o atrito), D é o diâmetro nominal do parafuso e F é a tensão desejada do parafuso.

O fator de noz K é um parâmetro crítico, mas muitas vezes mal compreendido. Depende da lubrificação das roscas, do acabamento superficial do parafuso e da porca e da presença de quaisquer revestimentos. Um valor típico para K é 0,2 para parafusos de aço lubrificados, mas pode variar de 0,1 a 0,3 dependendo das condições. Isto significa que o mesmo valor de torque pode produzir uma tensão no parafuso que varia por um fator de três. É por isso que o torque por si só não é um indicador confiável da carga do parafuso. Para aplicações críticas, os engenheiros usam métodos mais precisos, como medição de alongamento de parafusos ou indicadores diretos de tensão. A tabela abaixo fornece valores de torque típicos para tamanhos de parafusos e materiais de vedação comuns.

Tamanho do parafuso Tipo de junta Tensão alvo do parafuso (MPa) Torque recomendado (Nm) Fator de Noz (K)
M16 Borracha 30 - 50 80 - 120 0.20
M16 PTFE 40 - 60 100 - 150 0.20
M20 Ferida Espiral 60 - 80 200 - 280 0.18
M24 Ferida Espiral 60 - 80 350 - 480 0.18
M24 Revestido de metal 80 - 120 450 - 650 0.16

Em nossa fábrica, fornecemos aos nossos clientes especificações detalhadas de torque para cada flange plana que fabricamos. Estas especificações baseiam-se nas dimensões do flange, no tamanho e material do parafuso, no tipo de junta e nas condições de operação. Também recomendamos o uso de torquímetros calibrados e a verificação da tensão dos parafusos usando um segundo método, como medir o alongamento do parafuso com um micrômetro ou usar um medidor ultrassônico de tensão do parafuso. Esta abordagem rigorosa ao controle da carga dos parafusos é essencial para obter uma vedação confiável em aplicações críticas.


3. Seleção da junta: o elemento compressível que faz a vedação

A junta é o componente que realmente cria a vedação em uma conexão de flange plana aparafusada. É um material compressível que é comprimido entre as faces do flange. A junta deve ser macia o suficiente para se adaptar às irregularidades superficiais das faces do flange, mas forte o suficiente para suportar a pressão interna e o ataque químico do fluido do processo. Deve também ser suficientemente resiliente para manter a sua tensão de compressão ao longo do tempo e sob ciclos térmicos. Não existe um único material de junta adequado para todas as aplicações. A seleção do material da junta depende dos requisitos de temperatura, pressão e compatibilidade química da aplicação específica.

Os materiais de vedação mais comuns para flanges planos são borracha, PTFE, enrolamento em espiral e revestimento metálico. As juntas de borracha são usadas em aplicações de baixa pressão e baixa temperatura, como linhas de água e ar. As juntas de PTFE são utilizadas em aplicações químicas onde é necessária resistência a fluidos agressivos. As juntas espirais são usadas em aplicações de alta pressão e alta temperatura, como linhas de vapor e hidrocarbonetos. As juntas com camisa metálica são usadas nas aplicações mais exigentes, onde são necessários os mais altos níveis de resistência à temperatura e à pressão. A tabela abaixo compara as principais propriedades desses materiais de vedação.

Material da junta Temperatura máxima (°C) Pressão Máxima (barra) Resistência Química Aplicação Típica
Borracha (NBR) 100 16 Bom (água, óleo) Água, ar, vapor de baixa pressão
PTFE 260 40 Excelente Processamento químico, alimentos
Ferida Espiral 500 100 Muito bom Vapor, hidrocarbonetos, alta pressão
Revestido de metal 600 150 Excelente Alta temperatura, alta pressão

Na Wenzhou Longan Flange Co., Ltd., não fabricamos juntas, mas trabalhamos em estreita colaboração com nossos clientes para garantir que a junta que eles selecionam seja compatível com nossos flanges planos. Fornecemos dimensões detalhadas da face do flange, incluindo a altura da face elevada e o acabamento da superfície, que são essenciais para o assentamento adequado da junta. Também fornecemos orientação sobre a tensão de compressão da junta e o torque do parafuso, com base nas recomendações do fabricante da junta. Nosso objetivo é garantir que todo o sistema de junta aparafusada – flange, gaxeta e parafusos – funcione em conjunto para obter uma vedação confiável.


4. Acabamento da face do flange: Por que a rugosidade da superfície é um parâmetro crítico

O acabamento superficial da face do flange é um parâmetro crítico que muitas vezes é esquecido. A junta deve ser capaz de se adaptar às irregularidades superficiais da face do flange para criar uma vedação. Se a superfície for muito áspera, a junta poderá não conseguir preencher os vales profundos e poderá permanecer um caminho de vazamento. Se a superfície for muito lisa, a junta pode não conseguir aderir à superfície e pode escorregar ou extrusar sob pressão. O acabamento superficial ideal é um equilíbrio entre esses dois extremos. Para a maioria dos materiais de vedação, recomenda-se uma rugosidade superficial de Ra 3,2 a 6,3 micrômetros. Isto normalmente é conseguido usinando a face do flange com um padrão de ranhura serrilhada ou concêntrica, conhecido como acabamento "fonográfico".

O acabamento fonográfico é especificado em normas como ASME B16.5 e EN 1092-1. O acabamento é criado por uma ferramenta que corta uma ranhura em espiral contínua na face do flange. A profundidade e o espaçamento da ranhura são controlados para atingir a rugosidade desejada. O padrão de ranhura fornece uma série de saliências e vales que a junta pode agarrar. Esta aderência evita que a junta seja expelida pela pressão interna e ajuda a manter a vedação durante o ciclo térmico. A tabela abaixo fornece o acabamento superficial recomendado para diferentes materiais de gaxeta.

Material da junta Rugosidade de superfície recomendada (Ra, µm) Tipo de acabamento
Borracha 3,2 - 6,3 Fonográfico (concêntrico ou serrilhado)
PTFE 1,6 - 3,2 Fonográfico ou suave
Ferida Espiral 3,2 - 6,3 Fonográfico
Revestido de metal 3,2 - 6,3 Fonográfico

Em nossa fábrica, usinamos todas as nossas faces planas de flange com o acabamento superficial especificado usando tornos CNC com ferramentas de precisão. Verificamos o acabamento superficial usando um perfilômetro e registramos os resultados em nossa documentação de controle de qualidade. Isso garante que cada flange plano que produzimos forneça a superfície ideal para o assentamento da junta. Também oferecemos uma variedade de acabamentos de face, incluindo acabamento liso, acabamento serrilhado e acabamento de junta anelar, para atender aos requisitos de diferentes tipos e aplicações de juntas.


5. Sequência de aperto dos parafusos e controle de qualidade

A sequência de aperto dos parafusos é outro fator crítico para obter uma vedação confiável. Se os parafusos forem apertados um de cada vez em ordem aleatória, o flange ficará distorcido e a compressão da junta será irregular. Isto pode causar vazamento, mesmo que os valores finais do torque estejam corretos. O procedimento correto é apertar os parafusos em forma de estrela ou cruz, em múltiplas passagens. A primeira passagem deve ser de baixo torque (normalmente 30% do torque final) para assentar a gaxeta e alinhar os flanges. A segunda passagem deve ser de torque médio (normalmente 60% do torque final). A passagem final deve ser feita com torque total, novamente em padrão estrela. Este aperto gradual e uniforme garante que a junta seja comprimida uniformemente e que as faces do flange permaneçam paralelas.

O número de passes e os valores de torque específicos dependem do tamanho do flange, do número de parafusos e do material da gaxeta. Para flanges grandes com muitos parafusos, podem ser necessários três ou quatro passes. Para flanges pequenos, duas passagens podem ser suficientes. A tabela abaixo fornece uma orientação geral para sequências de aperto de parafusos.

Tamanho do Flange Número de parafusos Passes Recomendados Padrão de torque
DN50 - DN100 4 - 8 2 Padrão de estrela
DN150 - DN300 8 - 12 3 Padrão de estrela
DN350 - DN600 12 - 20 3 - 4 Padrão de estrela
>DN600 > 20 4+ Padrão de estrela, vários estágios

O controle de qualidade é essencial para garantir que o procedimento de aperto foi executado corretamente. Após a aprovação final do torque, um inspetor qualificado deverá verificar o torque em cada parafuso usando uma chave dinamométrica calibrada. O inspetor também deve verificar a folga entre as faces do flange em vários pontos ao redor da circunferência para garantir que os flanges estejam paralelos. Se a folga for irregular, os parafusos devem ser afrouxados e o procedimento de aperto repetido. Na Wenzhou Longan Flange Co., Ltd., fornecemos aos nossos clientes instruções detalhadas de instalação e especificações de torque para cada flange plana que fabricamos. Também oferecemos treinamento e suporte técnico no local para ajudar nossos clientes a obter vedações confiáveis ​​em suas aplicações críticas.


6. Perguntas frequentes (FAQ)

Pergunta 1: Qual é o torque correto do parafuso para um flange plano?

Resposta: O torque correto do parafuso depende do tamanho do parafuso, do material do parafuso, do material da junta e das condições de operação. Normalmente é especificado pelo fabricante da junta ou calculado usando a fórmula T = K × D × F, onde K é o fator da porca, D é o diâmetro do parafuso e F é a tensão alvo do parafuso. Fornecemos especificações detalhadas de torque para cada flange plano que fabricamos na Wenzhou Longan Flange Co., Ltd. É essencial usar uma chave de torque calibrada e seguir a sequência de aperto recomendada.

Pergunta 2: Por que meu flange plano vaza mesmo depois de apertar os parafusos com o torque especificado?

Resposta: Existem vários motivos possíveis. A junta pode estar danificada ou ser de material errado. As faces do flange podem estar danificadas ou apresentar acabamento superficial incorreto. Os parafusos podem estar contaminados ou lubrificados inadequadamente, resultando em um fator de porca diferente do valor assumido. Os flanges não podem ser paralelos. Ou as condições operacionais podem exceder a classificação de pressão ou temperatura da junta. Uma inspeção completa de todos os componentes e uma revisão do procedimento de instalação são necessárias para identificar a causa raiz.

Pergunta 3: Qual é a diferença entre uma face elevada e um flange de face plana?

Resposta: Um flange plano de face elevada possui um pequeno anel elevado na face, enquanto um flange de face plana possui uma face completamente plana. A face elevada foi projetada para concentrar a carga do parafuso na junta, aumentando a tensão de vedação. Flanges de face plana são usados ​​com juntas de face inteira e são comuns em aplicações de baixa pressão e com flanges de ferro fundido ou plástico. A escolha depende da aplicação e do flange correspondente.

Pergunta 4: Com que frequência os parafusos do flange plano devem ser reapertados?

Resposta: Os parafusos de flange plana devem ser reapertados após as primeiras 24 horas de operação, especialmente em aplicações de alta temperatura onde a expansão térmica e o relaxamento da junta podem causar perda de carga do parafuso. Depois disso, o reaperto normalmente é realizado durante intervalos de manutenção programados, como paradas anuais. A frequência depende da criticidade da aplicação e das condições de operação. A inspeção regular quanto a vazamentos também é recomendada.

Pergunta 5: Qual é a pressão máxima que um flange plano pode vedar?

Resposta: A pressão máxima que um flange plano pode vedar depende da classificação do flange, do material da gaxeta e da carga do parafuso. Por exemplo, um flange plano Classe 150 com uma junta em espiral pode vedar até 20 bar à temperatura ambiente. Um flange Classe 300 pode vedar até 50 bar. Pressões mais altas exigem classificações de flange mais altas e materiais de vedação mais robustos. Em nossa fábrica, fabricamos flanges planos em diversas classes de pressão para atender aos requisitos de diferentes aplicações.


7. Conclusão

Conseguir uma vedação confiável com um flange plano aparafusado é um desafio de engenharia de sistemas. Requer a combinação correta de carga do parafuso, compressão da junta, rigidez do flange e acabamento superficial. Cada um desses fatores deve ser cuidadosamente especificado e controlado para garantir que a junta permaneça em estado de compressão durante toda a vida útil da junta. A carga do parafuso deve ser suficiente para comprimir a junta, mas não tão alta que danifique a junta ou o flange. A junta deve ser compatível com o fluido do processo e capaz de suportar a temperatura e pressão de operação. As faces do flange devem ser planas e ter o acabamento superficial correto para permitir que a gaxeta se adapte e agarre. E os parafusos devem ser apertados na sequência correta para garantir uma distribuição uniforme da carga. Na Wenzhou Longan Flange Co., Ltd., nossa fábrica fabrica flanges planas há mais de duas décadas e desenvolvemos uma compreensão profunda desses fatores. Nossos flanges são usinados com precisão para garantir ajuste adequado e distribuição de carga, e oferecemos aos nossos clientes o suporte técnico necessário para obter vedações confiáveis.

Esteja você projetando um novo sistema de tubulação ou fazendo manutenção em um existente, convidamos você a entrar em contato conosco para discutir seus requisitos de flange plano. Nossa equipe de engenheiros pode ajudá-lo a selecionar o flange certo para sua aplicação, fornecer especificações de torque e oferecer orientação sobre a seleção e instalação da junta. Estamos empenhados em fornecer aos nossos clientes produtos da mais alta qualidade e o melhor serviço possível.

Entre em contato com Wenzhou Longan Flange Co., Ltd. hojepara discutir seus requisitos de flange plano e descobrir como nossos produtos podem ajudá-lo a obter vedação confiável em suas aplicações críticas.

Notícias relacionadas
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept